

ПРОДУКТ

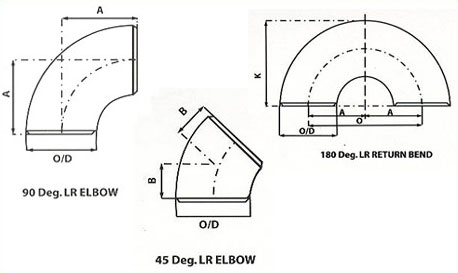
Стальной трубный отвод
Классификация:
Трубопроводная арматура
Ключевые слова:
Стальной трубный отвод
ПОДРОБНАЯ ИНФОРМАЦИЯ О ПРОДУКТЕ
Бесшовный процесс производства отводов (тепловое и холодное изгибание)
Одним из наиболее распространённых методов изготовления отводов является горячая балочная гибка прямых стальных труб. После нагрева стальной трубы до повышенной температуры она постепенно проталкивается, расширяется и изгибается внутренними инструментами балки. Применение горячей балочной гибки позволяет производить бесшовные отводы широкого размерного ряда. Характеристики балочной гибки сильно зависят от интегрированной формы и размеров балки. К преимуществам горячей балочной гибки относятся меньшая отклонение толщины и более прочный радиус изгиба по сравнению с другими методами гибки. При этом использование гибки вместо уже готовых отводов значительно снижает количество необходимых сварных швов, что уменьшает объём требуемой работы и повышает качество и удобство использования труб. Однако холодная гибка — это процесс изгиба прямой стальной трубы при обычных температурах на гибочном станке. Холодная гибка подходит для труб с наружным диаметром от 17,0 до 219,1 мм и толщиной стенки от 2,0 до 28,0 мм. Рекомендуемый радиус изгиба составляет 2,5 × Do; обычно же он равен 40D. Благодаря холодной гибке можно получать отводы с малым радиусом, однако для предотвращения образования складок необходимо заполнить внутреннее пространство труб песком. Холодная гибка — это быстрый и недорогой метод изгиба, который является конкурентоспособным вариантом для изготовления трубопроводов и деталей машин.
Процесс производства сварных локтей (малые и большие)
Сварные локти изготавливаются из стальных пластин, поэтому это не бесшовные стальные локти. Для этого используется форма, в которую прессуется стальная пластина, придавая ей форму локтя, после чего шов сваривается, образуя готовый стальной локоть. Это старый метод производства локтей. В последние годы локти небольших размеров практически уже производятся из стальных труб. Однако для локтей большого размера, например, свыше 36 дюймов по наружному диаметру, крайне сложно изготавливать такие детали из стальных труб. Поэтому их обычно изготавливают из стальных пластин: сначала пластина формуется в полулокоть, а затем две половинки свариваются между собой. Поскольку локти свариваются по всей своей длине, проверка сварных соединений обязательна. Обычно для этого применяется рентгеновский контроль в качестве НДТ.
ЗАВОД


СФЕРЫ ПРИМЕНЕНИЯ


Часто задаваемые вопросы
?
Сколько стран вы экспортировали? У вас есть там сервис?
?
Можем ли мы быть вашим агентом в нашей стране?
?
Какие у вас есть сертификаты?
?
Где находится ваша компания? Где порт погрузки?
?
Вы производитель?
СВЯЗАННЫЕ ТОВАРЫ
ПОСЕЩЕНИЕ КЛИЕНТА

在线客服添加返回顶部
启用全局默认滚动动画 (向上滚动)
右侧在线客服样式 1,2,3 1
图片alt标题设置: 1
表单验证提示文本: Содержимое не может быть пустым!
循环体没有内容时: Извините, соответствующие элементы не найдены.
CSS / JS 文件放置地